LS PLC位置控制系统在客车生产线中的应用
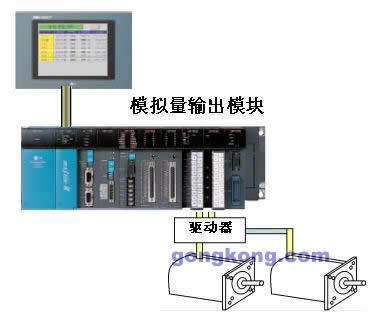
随着客车制造业向智能化、柔性化方向快速发展,对生产线上的位置控制精度、响应速度及系统可靠性提出了更高要求。LS产电(现LS ELECTRIC)旗下的PLC(可编程逻辑控制器)凭借其高速处理能力、丰富的运动控制功能及稳定的网络通信性能,在客车生产线的位置控制系统中得到了广泛应用。本文结合客车生产线的典型工艺需求,探讨LS PLC位置控制系统的架构设计、功能实现及应用优势。
一、客车生产线位置控制需求分析
客车生产线通常包含焊装、涂装、总装三大工艺环节,其中涉及大量位置控制场景:
- 焊装车间:白车身总成在滑橇输送线上的精准停靠、机器人焊接工位的工件定位、夹具的同步开合控制。
- 涂装车间:自行小车(EMS)或摆杆链的精确停位、喷涂机器人往复机的同步跟踪。
- 总装车间:座椅安装机械手的多轴定位、玻璃涂胶机器人的轨迹控制、轮胎拧紧机的位姿对准。
这些场景要求控制系统具备多轴联动、高速定位、抗干扰能力强等特点,同时需与MES、机器人控制器等设备实现数据交互。
二、LS PLC位置控制系统架构
典型的LS PLC位置控制系统采用分层架构:
- 控制层:以LS XGT系列或GM系列PLC为核心,集成运动控制模块(如XGF-PO2A、XGF-PM2A等)。XGT系列支持IEC 61131-3标准编程,具备最快0.016μs/步令的处理速度,可同时控制多达32轴。
- 驱动层:通过SERCOS III、EtherCAT或脉冲输出方式连接LS伺服驱动器(如L7系列、LSP系列),实现位置、速度、转矩的闭环控制。
- 执行层:由伺服电机、步进电机、气动执行机构等组成,完成机械动作。
- 网络层:通过EtherNet/IP、Modbus TCP、PROFIBUS-DP等协议与上位机、HMI、机器人控制器及MES系统通信。
该架构可灵活适配客车生产线的分布式布局,支持远程I/O站扩展,降低布线成本。
三、关键功能实现
1. 多轴同步定位
利用LS PLC的内置凸轮开关功能和电子齿轮/电子凸轮指令,实现输送链与机器人的同步跟踪。例如,在总装线上,当滑板输送机运行时,PLC通过编码器反馈实时计算工件位置,控制伺服机械手在动态中完成抓取,定位精度可达±0.5mm。
2. 高速位置锁存
针对焊装线白车身的快速停靠,XGT PLC的高速锁存功能可在传感器信号触发瞬间(微秒级)捕获当前位置,无需等待PLC扫描周期,有效提高停位精度。
3. 力矩控制与安全保护
在玻璃涂胶、轮胎拧紧等工艺中,PLC通过伺服驱动器的转矩限制功能实现柔性接触,防止工件损伤。配合安全PLC模块(如XGT Safety)实现STO(安全转矩关断)、SLS(安全限速)等功能,满足ISO 13849标准。
4. 配方管理与多车型切换
客车生产线常需混线生产不同车型。LS PLC支持配方寄存器功能,可将各车型的位置参数、速度曲线存储为配方,通过HMI或MES指令一键切换,缩短换型时间。
四、应用优势
- 高性价比:相比日系、欧系高端运动控制器,LS PLC在保证性能的同时成本更低,且编程软件XG5000免费提供,降低工程投入。
- 开放兼容:支持多种工业以太网协议,易于与现有MES、SCADA系统集成。
- 稳定可靠:LS PLC通过CE、UL认证,具备较强的抗电磁干扰能力,适应客车车间恶劣环境。
- 维护便捷:模块化设计支持热插拔,故障诊断功能可快速定位问题,减少停机时间。
五、典型应用案例
某大型客车厂总装车间采用LS XGT PLC搭配L7伺服系统,控制6台座椅安装机械手。系统通过EtherCAT网络实现1ms周期同步,机械手在输送链不停线的情况下完成座椅自动抓取、定位及拧紧,生产节拍由原来的12分钟/台提升至8分钟/台,定位精度稳定在±0.3mm以内,年故障率低于0.5%。
六、
LS PLC位置控制系统以其精准的运动控制、灵活的组网能力和良好的经济性,为客车生产线提供了可靠的自动化解决方案。随着客车行业对柔性制造与数字化车间的需求不断升级,LS PLC将持续融合运动控制、安全控制与信息技术,助力客车制造企业实现降本增效与智能化转型。
(本文仅供参考,具体系统设计需结合实际工艺要求进行选型与配置。)
如若转载,请注明出处:http://www.inod-group.com/product/45.html
更新时间:2026-10-22 18:24:18